
¿Por qué los componentes de caucho integrados están reemplazando a los conjuntos de varias piezas en algunas aplicaciones?
Un registro de decisiones para combinar sellos, portadores, limitadores y características de localización sin crear una falla más difícil
El conjunto original constaba de una junta tórica suelta, una ranura mecanizada, una arandela, dos pasadores de posicionamiento y una instrucción de trabajo que indicaba al operario por dónde tendía a salirse el sello. La propuesta de rediseño sustituyó ese conjunto por un soporte y un borde de sellado moldeado. El dibujo se complicó, mientras que la estación se simplificó.
Este sector explica el creciente uso de componentes de caucho integrados. El objetivo no es lograr el menor número de piezas posible sobre el papel, sino colocar el material flexible, el soporte rígido y los elementos de posicionamiento donde prevengan problemas conocidos de montaje o rendimiento.
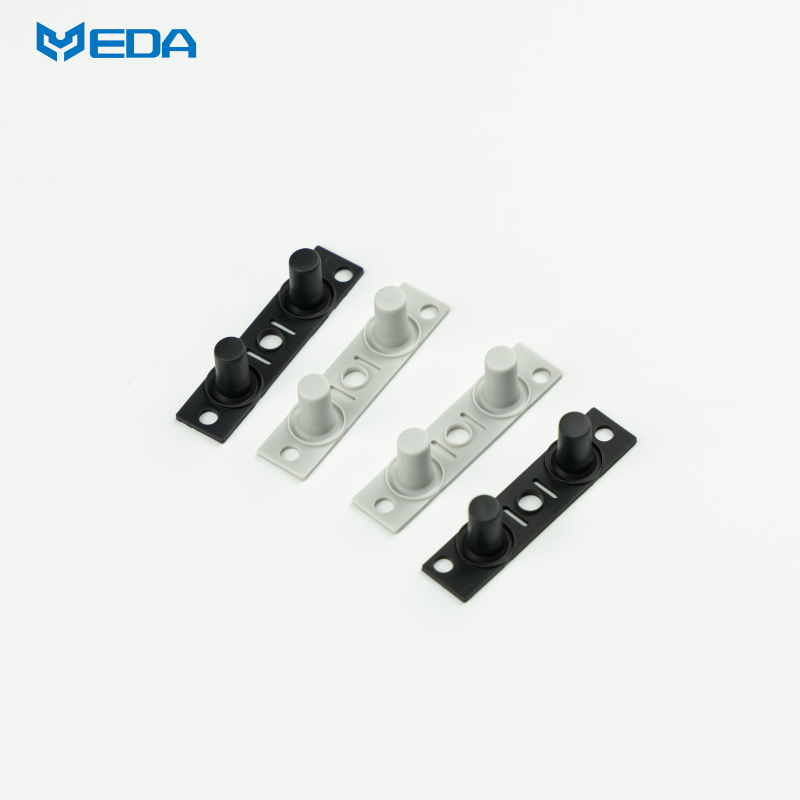
Argumentos a favor de combinar partes
Las juntas sueltas requieren compra, almacenamiento, recuento y entrega por separado. Durante la instalación, pueden omitirse, doblarse, retorcerse o cortarse.
Por ejemplo, mediante un soporte, el elemento de sellado se mantiene en la forma deseada y se realizan orificios para pernos o se incorporan elementos visuales que permiten confirmar la instalación con mayor facilidad.
Una solución de sellado de una sola pieza también puede eliminar el mecanizado de ranuras en los componentes de acoplamiento. Por supuesto, la ventaja solo se materializa si la combinación del nuevo soporte y la unión no genera intolerancias ni problemas de inspección más costosos. Por lo tanto, la consolidación debe trasladar, o al menos reubicar, la complejidad al proceso de fabricación, que tiene mayores probabilidades de contenerla. De esta manera, no se incrementan los índices de desperdicio, sino que se mejora el rendimiento del proceso.
Rediseño de una carcasa publicado
Parker pone como ejemplo una carcasa de guiado y control aeroespacial que anteriormente tenía instalada una junta tórica. Los problemas con las pruebas de fugas provocaron revisiones repetidas del acabado superficial y de la instalación de la junta tórica.
Como alternativa a la solución existente, el proveedor presentó un nuevo diseño: una pieza monobloque moldeada por inyección, con tecnología Gask-O-Seal. Según el fabricante, se redujo significativamente el tiempo de montaje y el tiempo dedicado a corregir errores. Además, se mencionaron como ventajas la simplicidad de los requisitos de ranurado, la menor cantidad de puntos de fuga, un menor riesgo de objetos extraños y la eliminación de la grasa durante el montaje.
Lamentablemente, este caso público del uso exitoso de una combinación de diferentes componentes de caucho para fines de sellado no sirve como prueba de que todos los sellos sueltos deban estar adheridos a una placa.
Cabría suponer que los fallos iniciales, la configuración de la carcasa y la presión de la limpieza fueron precisamente los factores que hicieron que la integración resultara beneficiosa para ese diseño en particular.
Hacia dónde se traslada la complejidad
El sobremoldeo de caucho ofrece diversas opciones que serían innecesarias si el sellado se dejara suelto. Es fundamental asegurar que el inserto, fabricado con plásticos rígidos o metales, no solo esté limpio y dimensionalmente estable, sino también correctamente posicionado en el molde. El proceso de moldeo debe garantizar que el caucho alcance todos los bordes diseñados y no deje residuos contaminantes. Asimismo, es necesario proteger las interfaces de unión contra la contaminación y los daños físicos causados por agentes desmoldantes, aceite o contacto con las manos.
El soporte, ya sea de metal o plástico, también influye en la tolerancia del sello. La planitud, la precisión en la posición de los orificios y la dilatación diferencial causada por el calor pueden provocar variaciones en el grado de compresión alrededor del perímetro de la zona sellada. Incluso si el soporte permite una instalación sencilla, puede generar una zona de baja compresión si, por ejemplo, la brida se dobla entre los elementos de fijación.
La vinculación es una interfaz diseñada
La unión de caucho a metal puede implicar la preparación de la superficie, la aplicación de imprimación o adhesivo, la presión de moldeo, el curado y el postcurado. Cada etapa requiere límites y trazabilidad. El resultado de una prueba de tracción en una muestra no representa automáticamente un borde delgado cerca de un orificio perforado en el soporte final.
La norma ASTM D429 contiene varios métodos para comparar la adhesión del caucho a sustratos rígidos. El método aplicable depende de la forma de la muestra y de la carga aplicada. Permite comparar compuestos y procesos, pero el componente final puede estar sometido a desprendimiento, cizallamiento, fluidos, ciclos de temperatura y tensiones locales que no se reproducen con la muestra estándar. [3]
La integración puede mejorar la prevención de errores.
El material Integral Seal de Parker explica que un soporte rígido puede admitir elementos de sellado moldeados, múltiples puertos e instalación visible. El proveedor también señala que la selección del soporte y el elastómero depende del medio, la temperatura, la presión y el historial de movimiento. [2]
Cuando una línea utiliza inspección visual, un contorno metálico o un soporte con muesca es más fácil de detectar que un anillo flexible oscuro dentro de un hueco. Los elementos de retención de pernos mantienen la junta fija durante el transporte. Estos son controles de ensamblaje, no propiedades del material.
La integración también puede reducir la facilidad de mantenimiento.
Un técnico puede reemplazar un anillo estándar sin desechar el soporte completo. Una pieza integrada puede requerir el reemplazo de la unidad completa tras un pequeño defecto en el sello. La decisión debe considerar el acceso en el lugar de trabajo, el método de diagnóstico, la estrategia de repuestos y si el soporte se puede reutilizar de forma segura.
El mismo problema se presenta durante la fabricación. Si un defecto de unión provoca el rechazo de un inserto costoso, el valor de los desechos aumenta. Es necesario definir las reglas de reparación antes de la producción. Los retoques adhesivos incontrolados o el remoldeo local pueden ocultar una interfaz débil y comprometer la trazabilidad.
El expediente de cualificación
Comience con el ensamblaje base. Registre los componentes, las operaciones, los errores comunes, las posibles fugas y el costo total de instalación. El diseño integrado propuesto debe indicar qué falla previene cada nueva característica. Sin esa conexión, el proyecto puede convertirse en un dibujo atractivo sin ninguna ventaja de fabricación tangible.
Pruebe los soportes y moldes para su uso en producción. Inspeccione la posición del inserto, el relleno de caucho, la continuidad de la unión, las rebabas y las dimensiones críticas por cavidad. Envejezca las piezas en fluidos y temperaturas relevantes, luego pruebe la estanqueidad, los ciclos de presión, la relajación del par y el desmontaje. Seccione las muestras donde las interfaces ocultas sean importantes.
Se justifica una segunda aplicación del sobremoldeo de caucho cuando el soporte controla la compresión o la orientación que los operarios controlaban previamente por tacto. En estos casos, una solución de sellado de una sola pieza puede reducir la variabilidad en lugar de simplemente disminuir las líneas de compra.
Antes de aprobar la consolidación, fotografíe y registre el tiempo que tardan los conjuntos de caucho multicomponente existentes en recibirlos, prepararlos, instalarlos y realizar las pruebas de fugas. Estas observaciones establecen una base para el nuevo diseño y permiten determinar si la pérdida principal se debe a la manipulación, el mecanizado, la inspección o el servicio en campo.
La nueva pieza debe probarse a velocidad normal de línea con operarios de producción y equipos automatizados. Registre la fuerza de instalación, la recuperación de fallos, la confirmación visual y la disposición de las piezas dañadas. Una prueba de fugas en laboratorio no garantiza que el componente consolidado pueda circular por la fábrica sin generar nuevos retrasos.
Yida puede analizar componentes de caucho integrados si el cliente proporciona el ensamblaje actual, los componentes de acoplamiento, la trayectoria de carga, el medio, la temperatura, el método de servicio y los volúmenes previstos. Para la unión de caucho con metal, incluya el grado del sustrato, el recubrimiento y los requisitos de corrosión para que la interfaz pueda desarrollarse como parte del componente.



