
La junta tórica cumplía con las especificaciones. Aun así, se agrietó: Lecciones de la investigación de la NASA sobre válvulas en 2005.
La junta tórica cumplía con las especificaciones. Aun así, se agrietó: Lecciones de la investigación de la NASA sobre válvulas en 2005.
Qué aportan la exposición al ozono, la tensión local, la geometría de instalación y el historial de servicio a las especificaciones de compra de juntas tóricas.
Una prueba de fugas cambió la pregunta.
En abril de 2005, mientras se preparaba el transbordador espacial Discovery para su regreso al vuelo, una prueba de detección de helio reveló una fuga en el sistema de hidrógeno gaseoso. La fuente se localizó en la válvula de control de flujo LV-58 del motor principal 3. Las fracturas radioclásticas se limitaron a una región cuando los investigadores examinaron el sello de nitrilo/Buna-N.
Descubrieron un dato curioso: el anillo tenía el grosor correcto según las especificaciones. No se trataba de un error al usar o introducir una pieza de caucho. En cambio, la junta tórica de NBR en una pieza específica estaba defectuosa, y ahora la pregunta importante era: ¿qué había omitido la especificación?
Conclusión práctica: una especificación de material puede definir el compuesto y aun así dejar sin resolver la trayectoria de exposición instalada, la tensión local, el tiempo de envejecimiento y el intervalo de reemplazo.
Lo que realmente descubrió la investigación de la NASA.
La NASA no se detuvo tras reemplazar la junta tórica defectuosa. Se abrieron las otras dos válvulas del Discovery, seguidas de las correspondientes del Atlantis y el Endeavour. Se detectaron grietas en seis de las nueve juntas tóricas. La junta LV-58 seguía siendo la que presentaba el peor estado, pero la inspección más exhaustiva reveló que se trataba de una fuga aislada, pero que el problema se había repetido.
Punto de control del caso | Hallazgo registrado | Lo que cambió |
Verificación de filtraciones previa al lanzamiento | En 2005, el Discovery no superó una prueba de fugas de helio. La fuga se localizó en la válvula de control de flujo LV-58 del motor principal 3. | La junta tórica retirada se convirtió en el punto de partida para una revisión de materiales en toda la flota. |
Inspección en tres orbitadores | Seis de las nueve juntas tóricas de las válvulas presentaban grietas. La pieza LV-58 era la que presentaba el problema más grave, con grietas radiales que podían atravesar la superficie de sellado. | Una sola fuga ya no se consideraba un evento aislado en el proceso de ensamblaje. |
mediciones localizadas | En el cuadrante agrietado, la dureza Shore A era casi cuatro puntos mayor y el módulo de almacenamiento aproximadamente un 25 % menor que en el resto del anillo. | Una lectura de dureza promedio no habría bastado para describir la zona dañada. |
Revisión de la tensión y la edad | Cuatro de los ocho anillos que se probaron no alcanzaron la especificación de 1350 psi que se ha establecido. Los anillos de referencia almacenados representan aproximadamente de 8 a 26 años de antigüedad. | Los investigadores compararon el estado de salud, la ubicación y la edad, en lugar de basarse únicamente en la documentación. |
Vía de exposición y control | Una abertura de hasta 0,009 pulgadas exponía el diámetro exterior del anillo al ozono, al aire presurizado y a temperaturas elevadas. La NASA adoptó un intervalo de reemplazo de tres años. | La medida correctiva abordó tanto el tiempo de servicio como la identidad material. |
Esas cifras requieren cierta cautela. El informe no demuestra que todas las juntas de nitrilo antiguas se agrieten, ni tampoco establece una vida útil universal de tres años para el NBR. Documenta lo sucedido en un diseño de válvula y explica por qué la NASA seleccionó ese control para el resto del programa del transbordador espacial. Este límite es importante cuando el caso se utiliza fuera del ámbito aeroespacial.
La especificación era válida, pero el entorno era diferente.
Según la evaluación de la NASA, el material de nitrilo MIL-P-25732C estaba diseñado para un entorno de fluido hidráulico que lo protegiera de agrietamiento. En la válvula, la junta tórica se utilizó en un entorno exclusivamente de aire. Una holgura de diseño de hasta 0,009 pulgadas dejaba parte del diámetro exterior expuesto al ozono, al aire presurizado y a temperaturas elevadas.
Esa distinción es el eje central del caso. Determinar si un material para juntas tóricas funcionará va más allá de simplemente comprobar su compatibilidad con el fluido del proceso en cuestión. Si existen otras condiciones, como la presencia de oxígeno y nitrógeno en la parte posterior, el funcionamiento frecuente en seco, los vapores de la limpieza, el uso de lubricantes y las condiciones de almacenamiento, la selección del material de la junta tórica también debe tenerlas en cuenta. Una tabla de materiales no es suficiente para un escenario de exposición que no aparece en el plano ni se especifica en una solicitud de cotización.
Para un proyecto industrial normal, la conclusión es sencilla: enumerar todos los entornos a los que se expone el caucho y luego observar qué superficie está expuesta y si se estira. No imite el límite de vida útil de la NASA. Imite la disciplina de conectar material, geometría, entorno y tiempo.
¿Por qué se prueba el agrietamiento por ozono en el caucho bajo tensión?
El procedimiento ISO 1431-1:2024 actual evalúa el caucho vulcanizado o termoplástico bajo tensión estática o dinámica en aire con una concentración definida de ozono. La norma ASTM D1149 aplica la exposición al ozono de forma controlada a muestras sometidas a tensión y evalúa el grado y la naturaleza de las grietas superficiales. Ambos sistemas incluyen la tensión como parte de la pregunta, no como información de contexto.
Además, la ASTM advierte que los resultados de las pruebas aceleradas podrían no coincidir con el rendimiento real en condiciones reales. Sin embargo, esta advertencia puede pasarse por alto fácilmente o ignorarse. Las pruebas comparativas de laboratorio pueden clasificar los materiales según un conjunto determinado de parámetros; simplemente no tienen la capacidad de replicar con precisión todos los factores de las situaciones reales, como cada hendidura y grieta, los cambios de temperatura, los períodos de inactividad, etc.
La dureza era una pista, no el diagnóstico completo.
En el cuadrante agrietado del LV-58, la dureza del diámetro exterior era casi cuatro puntos Shore A mayor que en el resto de la muestra. El análisis mecánico dinámico mostró un módulo de almacenamiento aproximadamente un 25 % menor en esa zona. El anillo no se comportaba de manera uniforme a lo largo de su circunferencia.
El resultado de la prueba de dureza en la inspección de recepción puede ser útil, especialmente para la comparación de lotes. Sin embargo, no puede garantizar por sí solo el estado futuro de una junta instalada. La ubicación es importante, al igual que la orientación de la grieta, sus dimensiones, las propiedades de tracción, el comportamiento ante fugas y la superficie expuesta. Una buena prueba de validación de juntas tóricas combina estas observaciones en lugar de basar la decisión en un solo valor.
La vida útil en el almacén y la vida útil después de la instalación son cosas distintas.
La norma ISO 2230:2026 abarca la inspección, el registro, el embalaje y el almacenamiento antes de que los productos de caucho se pongan en circulación. Esto constituye un control útil para el estado del almacén y la trazabilidad. Sin embargo, no convierte la antigüedad de una pieza almacenada en una predicción de su vida útil una vez instalada.
Después de colocar la junta tórica, el reloj cambia.
La compresión, el estiramiento, la temperatura, la atmósfera, el contacto con fluidos y el tiempo de inactividad comienzan a interactuar. Por lo tanto, la vida útil razonable de un sello de goma debe basarse en dos datos: las condiciones de almacenamiento previas a la instalación y el historial de la pieza. Combinar estos datos en un campo vago de "vida útil" no proporciona al equipo de mantenimiento la información precisa que busca.
Un proceso de validación de seis pasos
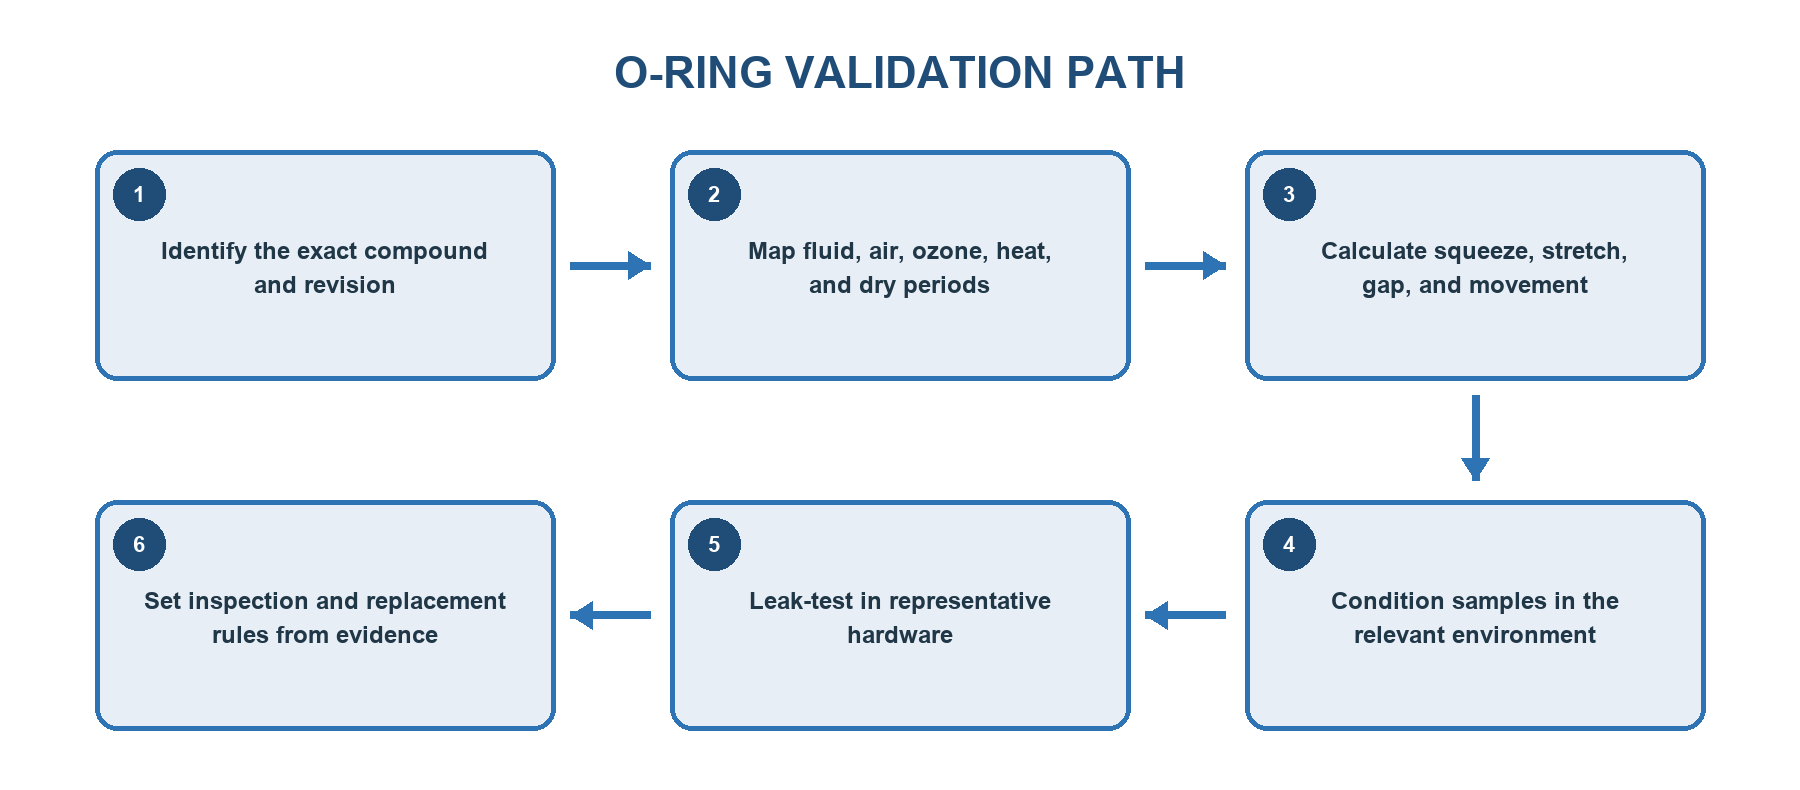
La validación es el proceso de alinear las especificaciones del material con sus requisitos de uso y mantenimiento una vez instalado.
Toda esta secuencia de pasos tiene una aplicación particular y, por lo tanto, comienza con los documentos de diseño y combinación del sistema; luego se definirá la ruta de exposición o recorrido a través del cual se ubicará un componente físico dentro de un dispositivo. Como regla de inspección o reemplazo, este último paso simplemente indica que el diseño aún no está finalizado y, por lo tanto, aún no hay una aprobación permanente. Está vinculado a la configuración probada con una ruta de detección de campo que podría cambiar la regla.
Ocho preguntas para incluir en la solicitud de cotización.
Cuestión a resolver antes del muestreo | Una respuesta útil incluye |
¿Qué compuesto se moldeará realmente? | Familia de polímeros, dureza, sistema de curado, identificación del compuesto, revisión y cualquier especificación de material aplicable. |
¿Qué toca cada lado del sello? | Fluido de proceso, lubricante, agentes de limpieza, aire circundante, fuentes de ozono y períodos en los que la pieza está seca. |
¿Dónde se mantiene la tensión en el caucho? | Estiramiento instalado, compresión, flexión local, posición de la línea de separación y cualquier área que quede expuesta por la prensaestopas. |
¿Puede el hardware abrir una vía de exposición? | Espacio máximo, pila de tolerancia, dirección de la presión, movimiento, ventilación y la superficie que da a la atmósfera. |
¿Cuál es el historial real de temperaturas? | Almacenamiento, montaje, modo de espera, picos de funcionamiento, tiempo de permanencia, apagado y ciclos: no se trata de una única temperatura de catálogo. |
¿Qué antigüedad tiene la pieza cuando comienza el servicio? | Fecha de moldeo, fecha de envasado, condiciones de almacenamiento, fecha de emisión, fecha de instalación y registros de lotes rastreables. |
¿Qué prueba determinará la aprobación? | Componentes representativos, muestras acondicionadas, límite de fugas, método de inspección, recuento de ciclos y criterios de rechazo por escrito. |
¿Cuándo se inspeccionará o se sustituirá el precinto? | Un intervalo definido, criterios de eliminación, una ruta de retroalimentación sobre el terreno y una regla para revisar grietas o fugas inesperadas. |
La tabla no solicita todas las pruebas de laboratorio posibles. Es una forma de detectar a tiempo cualquier problema. Si la junta permanece húmeda en una máquina pero seca junto a un motor eléctrico en otra, el mismo nombre del compuesto no implica que ambas funciones sean idénticas. Es ahí donde la compatibilidad del material de la junta tórica deja de ser una simple elección de catálogo para convertirse en una decisión de ingeniería.
Antes del muestreo: lo que Yida revisaría
Para un proyecto de sellado comercial, Dalian Yida Precision Rubber Products Co., Ltd. comenzaría con el plano, los requisitos del compuesto, la lista de medios, el historial de temperatura y el intervalo de mantenimiento previsto. Comenzamos con el plano y el registro del compuesto del material a sellar, y luego lo seguimos a lo largo de la trayectoria de exposición hasta llegar a la pieza representativa del hardware. Este último paso es condicional y no definitivo.
Además de lo anterior, la revisión podría considerar útil determinar si algo entra en contacto con el sello después de haber sido sellado, así como verificar si existe una posible ranura o socavación que pueda dejar el caucho expuesto bajo tensión.
En caso de que se trate de una rotura previa de una junta tórica de NBR, algunas de las pruebas relevantes serían las fotografías que muestren la ubicación de las grietas, la vista de la pieza retirada, los parámetros de la prueba de fugas, la fecha de instalación, el estado/registro de almacenamiento, etc. Asimismo, una comparación de dureza o dimensiones con una muestra sin usar será muy útil para determinar si el deterioro se debe a un ataque químico, exposición al ozono, daños en el montaje o desgaste normal antes de sugerir el material de reemplazo. Por favor, envíe el plano y las notas de operación con muestras antes de realizar el pedido. Yida puede ayudarle a convertirlos en un plan de pruebas de validación de juntas tóricas con un límite de fuga escrito, puntos de inspección y control de revisiones. Esto proporciona una base más sólida para la vida útil del sello de caucho que el nombre del material o la antigüedad por sí solos.



