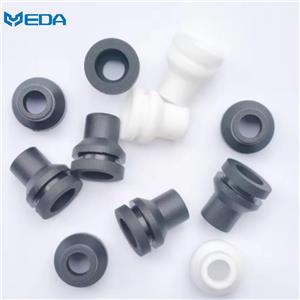
Tapones protectores de caucho moldeados con precisión para componentes automotrices.
¿Cómo influyen la temperatura de ajuste, la limpieza, la retención y la extracción en la protección que ofrece una tapa protectora durante la producción, el embalaje y el transporte?
Si bien una tapa protectora puede ser temporal, la función que protege suele ser permanente. Por ejemplo, la pintura que cubre una junta, el polvo que entra en un puerto de fluido o los daños en una superficie de sellado pueden detener por completo una línea de producción o provocar una fuga posteriormente. La tapa debe permanecer colocada durante todo el proceso y retirarse fácilmente sin causar contaminación.
Las tapas protectoras de caucho moldeado se utilizan ampliamente en puertos, ejes, conectores, rótulas, componentes de freno y otros elementos con formas especiales. Cuando una tapa estándar queda demasiado suelta, se estira de forma irregular o cubre la zona incorrecta, un diseño a medida resulta muy útil.
Decide qué debe impedir la entrada la tapa.
Lo primero que hay que decidir es si la tapa protege contra el polvo, el agua, el recubrimiento, los abrasivos, las virutas de mecanizado o los daños por manipulación. Cada una de estas amenazas requiere un tipo de cierre diferente. Una tapa que se usa como máscara de pintura puede estar abierta por un lado para permitir la igualación de presión entre el interior de la máscara y la pintura exterior, mientras que una tapa de transporte debe soportar tanto el agua de lavado como las vibraciones.
Es necesario definir un periodo de protección para los componentes automotrices. Una pieza puede permanecer cubierta durante solo unos minutos en la línea de recubrimiento antes de retirarla, o bien, puede estar cubierta permanentemente durante su almacenamiento o transporte internacional, incluso durante meses. La capacidad de retención puede verse afectada por los ciclos de temperatura y la relajación del material durante estos periodos.
El ajuste depende de la función Mate.
Una tapa puede sujetarse firmemente al diámetro exterior mediante su mecanismo de sujeción, o bien encajarse en el hueco, la ranura o el hombro. La ovalidad, el ángulo de desmoldeo, el roscado y la textura de la superficie son factores clave para determinar el punto de contacto. Por lo tanto, al calcular la tolerancia, es fundamental incluir tanto la tapa protectora como la pieza a proteger.
Se espera que las tapas de goma personalizadas se coloquen con cuidado, usando una mano suave o herramientas para evitar que se corten o se estiren demasiado. Un rebaje profundo podría mejorar la sujeción, pero a costa de dificultar su liberación o extracción. Una lengüeta de fácil manejo puede ser útil para los trabajadores, siempre que se mantenga limpia y no se atasque durante el transporte ni cause desprendimiento en la zona de la base (donde se une a la tapa).
El color y la marca correctos pueden ayudar al operario en el proceso de identificación. Dichas marcas deben colocarse de manera que, ya sea con tinta, láser o caracteres en relieve, no interfieran con el área alrededor del borde de sellado. Si la tapa se va a usar varias veces, la identificación seguirá siendo visible después del ciclo de limpieza especificado.
El recubrimiento y el calor dan lugar a una aplicación diferente.
Las partes sin pintura de las piezas de goma deben estar recubiertas con precisión por estas. Durante el funcionamiento, incluso la pintura u otro recubrimiento puede verse afectado, lo que provoca que el borde se despegue. Por lo tanto, el material debe soportar todo el perfil de temperatura del horno, más allá del nivel especificado por el mismo.
Un estudio de caso publicado por Harman, que involucró a un proveedor automotriz de primer nivel, es un buen ejemplo del cambio de un diseño de tapa de vinilo de alta temperatura a un diseño de tapa de silicona cuando la temperatura del horno podía subir tanto que se podría haber alcanzado una temperatura superior a la prevista originalmente por el proceso de recubrimiento en polvo.
El cliente afirma que el equipo de desarrollo del producto utilizó los prototipos para confirmar la idoneidad tanto en términos de ajuste como de funcionalidad antes de la producción en masa. Este ejemplo, disponible públicamente, no es un caso de Yida, pero ilustra perfectamente por qué la temperatura y la resistencia deben evaluarse durante el proceso de recubrimiento, y no solo a partir del nombre del material.
La limpieza puede ser más importante que el sellado.
Las tapas en los puertos pueden funcionar de manera similar a las máscaras, impidiendo que partículas o aceite lleguen a una interfaz crítica. Por lo tanto, la protección de las piezas automotrices mediante una tapa también debe tener en cuenta la limpieza, el embalaje y los procedimientos de extracción de la misma, ya que una tapa contaminada constituye una fuente de contaminación en lugar de prevenirla.
DBI cuenta con un caso práctico que describe las zonas de sellado para motores y ejes eléctricos, donde las tapas se personalizan para proteger contra el aceite, el polvo, la contaminación del proceso, la manipulación segura y las características ESD según sea necesario. El ejemplo considera la protección como un paso esencial del proceso de producción, en lugar de un simple accesorio de envío.
La elección del material depende del proceso de producción.
La silicona se suele recomendar para el enmascaramiento a altas temperaturas, aunque aún queda por evaluar su resistencia al desgarro y a la abrasión. El EPDM podría ser adecuado para el agua, las condiciones climáticas y algunos procesos de acabado. Sin embargo, el NBR podría ser una buena alternativa a los aceites.
Las cubiertas de caucho para automóviles, una vez ensambladas, estarán expuestas al ozono, salpicaduras de la carretera, aceites y cambios bruscos de temperatura. El enmascaramiento temporal de una planta implica circunstancias diferentes. Es necesario definir claramente la etapa de producción a la que se destinará el enmascaramiento para evitar confusiones entre los requisitos temporales y permanentes.
Las tapas de goma pueden absorber los productos químicos del recubrimiento durante el primer uso y dejar residuos en la pieza automotriz al reutilizarla. Si se considera la posibilidad de reutilizarla, el cliente debe planificar la limpieza, la inspección y el número de usos permitidos. Aunque la tapa aún encaje, podría estar lo suficientemente sucia como para interferir con el proceso.
Las normas se aplican al conjunto terminado.
La norma ISO 20653 detalla los niveles de protección de las carcasas de equipos eléctricos para vehículos de carretera. La declaración IP se refiere a la carcasa ensayada. La declaración abarca la carcasa, las aberturas y las conexiones (interfaces). Una tapa por sí sola no puede recibir la clasificación de conjunto sin una prueba relacionada. La norma ISO 4927 describe métodos de ensayo para la verificación del rendimiento de fuelles de goma moldeados para su uso en cilindros de freno hidráulicos de rueda que utilizan líquido de frenos no derivado del petróleo. Su alcance es limitado y no se refiere a todos los tipos de tapas protectoras. La norma también excluye ciertos requisitos de propiedades del compuesto, por lo que es importante leer el alcance con atención. La norma ASTM D573 permite observar los efectos del cambio tras el envejecimiento en aire caliente. Por otro lado, la norma ASTM D471 trata la exposición a líquidos. Los ensayos de materiales de esta naturaleza pueden ayudar a identificar materiales adecuados, pero no son adecuados para evaluar la retención de la tapa, la precisión del enmascaramiento ni la limpieza del componente automotriz.
Validación de la tapa finalizada
Verifique que las tapas terminadas se ajusten a las medidas especificadas. Compruebe que las paredes estén intactas y sin rayones. Examine los contornos de los bordes y detecte cualquier imperfección de moldeo.
La mejor manera de probar una tapa es fijarla a dos piezas de acoplamiento separadas por el espesor de tolerancia máximo y mínimo. Tras la instalación, el conjunto de las tapas permitirá observar de un vistazo la fuerza aplicada, la posición y cualquier posible deformación o falta de cobertura.
Prueba de embalaje y transporte para tapas de goma personalizadas: Realice ciclos con vibraciones, temperaturas y embalaje que simulen condiciones reales. Mida la adherencia de las tapas después de cada ciclo e inspeccione la superficie protegida en busca de marcas, humedad, suciedad y residuos de las tapas.
Para el enmascaramiento, las piezas tapadas se someten a ciclos completos de limpieza, recubrimiento y horneado que se ajustan a los procesos industriales. Si la tapa no se desprende y la línea de demarcación permanece libre de suciedad, se considera un éxito. Una vez que la muestra se haya enfriado, será importante determinar la fuerza necesaria para retirarla y la posibilidad de rotura o de que queden residuos.
En lo que respecta a las tapas de goma moldeadas reutilizables, repita este procedimiento de validación el número de veces acordado. Es fundamental determinar cuándo es necesario reemplazarlas, ya sea por hinchazón, pérdida de retención, rotura o contaminación.
La reutilización debe realizarse bajo una condición autorizada, no como una suposición del operador.
Información necesaria antes de la fabricación de las herramientas.
Proporcione el plano y las tolerancias del componente de acoplamiento, el área protegida, el método de instalación y desmontaje, el perfil de temperatura del proceso, los productos químicos, el tiempo de almacenamiento y las condiciones de transporte. Indique la fuerza de extracción requerida, la limpieza, el color, el marcado y el objetivo de reutilización.
Dalian Yida Precision Rubber Products Co., Ltd. desarrolla piezas de caucho moldeadas para aplicaciones específicas del cliente. Para cubiertas de caucho para automóviles, Yida puede analizar la moldeabilidad, las opciones de compuestos, las características de ajuste, las dimensiones críticas y un plan de validación de muestras.
Una tapa cumple su función cuando protege la superficie adecuada durante todo el proceso y la deja lista para la siguiente operación. Este resultado se logra mediante un ajuste preciso, un material apropiado y una prueba que reproduce la manipulación, el calor y la extracción.