
Cómo la inspección visual mediante IA mejora la calidad de los sellos de goma y reduce los defectos
Qué pueden controlar las cámaras, la iluminación y los modelos de inspección capacitados, y qué no pueden controlar en una línea de moldeo de caucho.
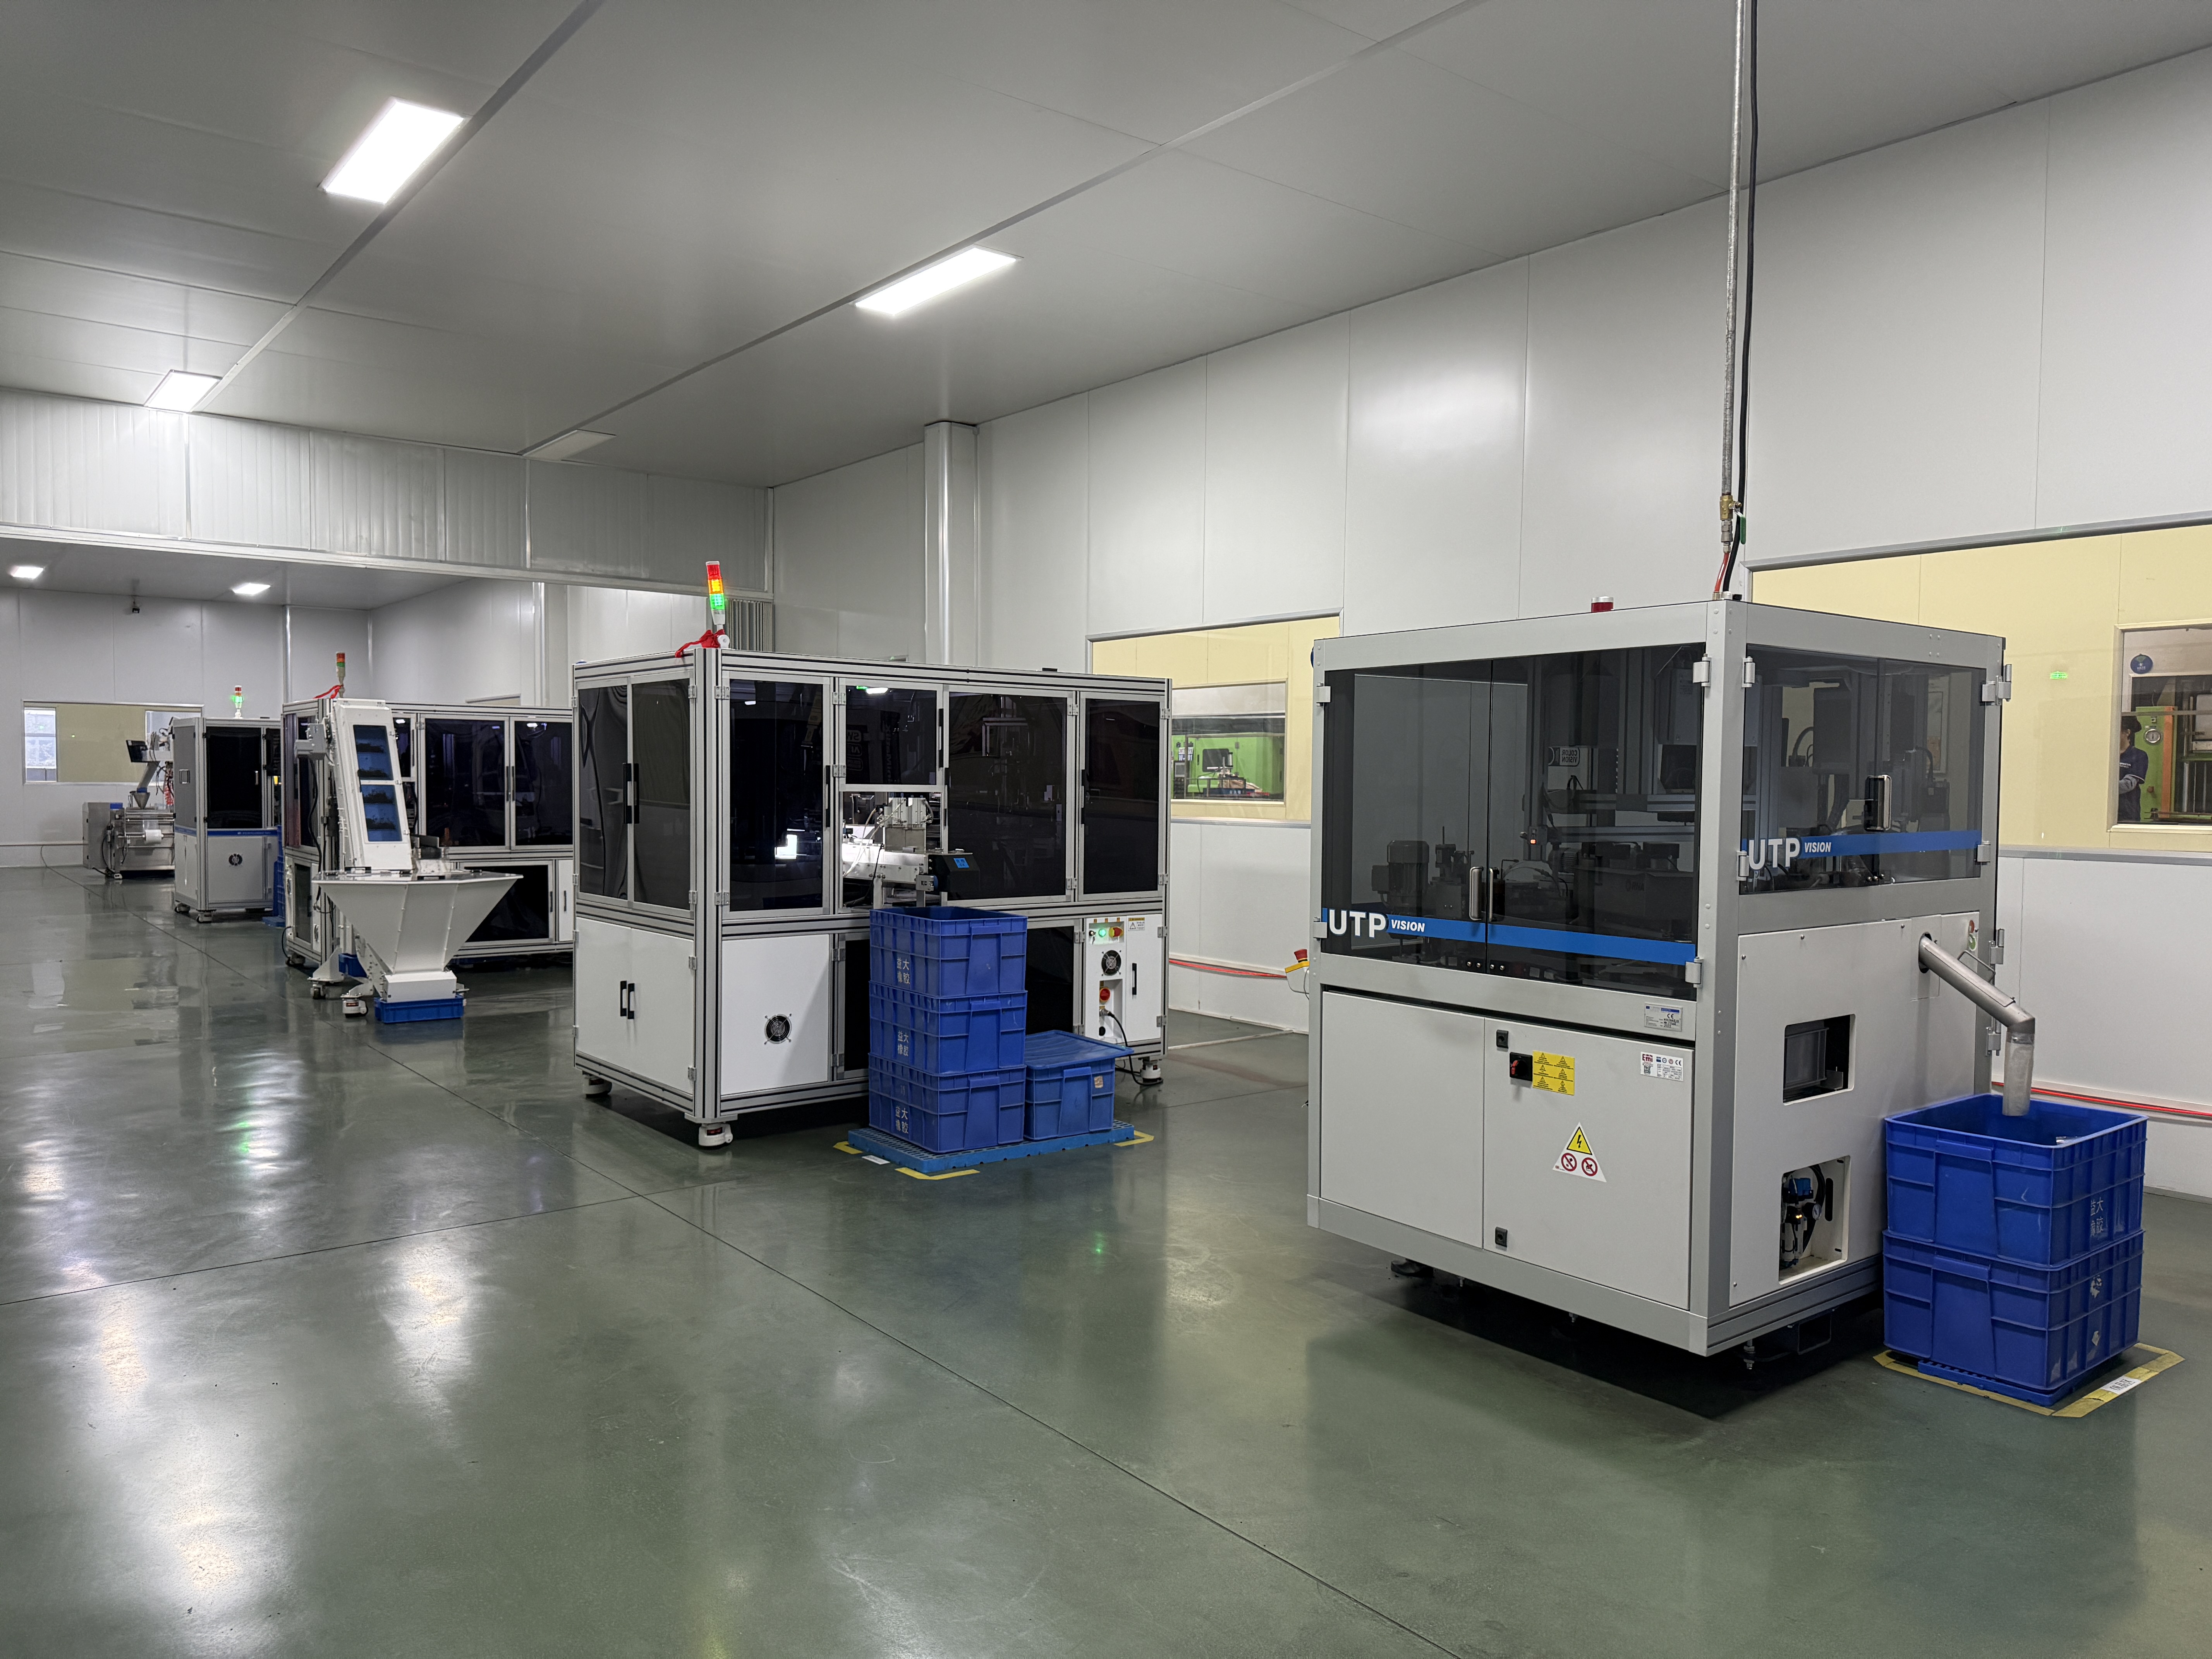
La aceptación visual se está volviendo más fácil de medir.
La inspección de superficies es una práctica tradicional en la producción de caucho, pero cada vez resulta más difícil cumplir con los estándares si solo se utilizan controles manuales. La norma ISO 3601-3 explica y clasifica los defectos superficiales en las juntas tóricas, además de establecer los límites para el tamaño máximo de dichos defectos; actualmente, el documento se actualiza sistemáticamente. De hecho, los métodos de aprendizaje profundo que los proveedores de visión industrial habían mostrado en demostraciones en el pasado se utilizan ahora para la inspección automatizada de la producción, y este es solo uno de los muchos avances que se están produciendo en la actualidad.
Se puede observar una relación entre estos dos acontecimientos.
Los sistemas de sellado actualmente constan de más cavidades, hay más variaciones de productos y los plazos de entrega de esos artículos son más cortos. Un inspector bien capacitado puede reconocer instantáneamente un borde rasgado; pero para pequeñas rebabas, contaminación oscura o una marca de moldeo superficial, la apariencia puede ser totalmente diferente cuando las condiciones de iluminación o la persona que lo opera son nuevas; por lo tanto, el requisito clave en este caso es la consistencia en los resultados.
La inspección visual mediante IA resulta útil en este caso, ya que puede comparar cada pieza presentada con la misma lógica de decisión y almacenar el resultado. Sin embargo, no establece el estándar de aceptación. Los equipos de ingeniería y calidad aún deben decidir qué defectos en los sellos de goma son relevantes, su magnitud y dónde se permiten.
La cámara tiene que ver la superficie funcional.
Una junta de goma no es una arandela metálica plana. Se dobla, se enrolla, se deforma y refleja la luz de forma irregular. Los compuestos negros pueden ocultar la contaminación negra. La silicona puede parecer translúcida desde un ángulo y opaca desde otro. Las líneas de separación crean sombras que se asemejan a grietas, mientras que una deformación inofensiva durante la manipulación puede cambiar el contorno de una imagen a otra.
Por eso, la inspección de juntas de goma comienza con la presentación y la iluminación, en lugar de con el software. La pieza puede requerir rotación, pasar por una guía de vidrio o ser observada desde arriba y desde un lateral. La luz difusa reduce el deslumbramiento; la retroiluminación facilita la medición del perfil exterior. Un pequeño cambio en el ángulo de la cámara puede revelar un corte que desaparece en una vista superior.
En el caso de una imagen con problemas de inestabilidad, el modelo también será inestable. Para configurar la inspección, se recomienda seguir una lista de verificación detallada, que incluya la resolución de la cámara, la elección del objetivo, la distancia de trabajo, el tiempo de exposición y la repetibilidad del dispositivo. El sistema también requiere un número suficiente de píxeles por encima del defecto mínimo que se puede rechazar. De lo contrario, la detección de defectos en el sellado se convierte en una mera conjetura disfrazada de automatización.
¿Qué defectos se pueden encontrar?
Los defectos típicos que se detectan incluyen destellos excesivos, tomas incompletas, cortes, rasgaduras, grietas, partículas atrapadas, ampollas, marcas de quemaduras, bordes dañados y perfiles distorsionados. En productos ensamblados, la cámara también puede verificar la presencia de una junta tórica, su correcta colocación y si se suministra en el color adecuado. Cada defecto requiere su propia vista de imagen y regla de aceptación.
Algunos defectos en las juntas de goma son meramente estéticos; otros crean una vía de fuga directa. Una marca en una superficie no funcional puede ser aceptable, mientras que la misma marca en el labio de sellado no lo es. Por lo tanto, la inspección visual automatizada debe utilizar zonas. Las superficies críticas pueden estar sujetas a normas más estrictas que las áreas de contacto con el embalaje o los bordes que no sellan.
Es posible realizar comprobaciones dimensionales cuando el contorno es visible y la geometría de la imagen está controlada. El diámetro exterior, la posición del orificio, el ancho del perfil y la altura del rebaba son parámetros comunes a medir. Sin embargo, las piezas blandas pueden moverse, por lo que una medición óptica no debe sustituir automáticamente un calibre calibrado ni una inspección dimensional basada en planos.
Por qué la IA maneja mejor las partes flexibles que las reglas fijas
La visión tradicional se basa en gran medida en umbrales, bordes y patrones fijos. Funciona bien cuando las piezas buenas son prácticamente idénticas. El caucho es menos flexible. Dos juntas aceptables pueden estar colocadas de forma diferente en la cinta transportadora, presentar texturas ligeramente distintas o tener variaciones inofensivas derivadas del moldeo y el recorte.
Un modelo de IA puede entrenarse con ejemplos que representen esta variación normal. Según la tarea, el modelo puede clasificar una pieza completa, localizar un defecto conocido o señalar una anomalía que no se ajuste a la población aprobada. Las imágenes de entrenamiento adecuadas deben incluir diferentes cavidades, lotes, orientaciones y variaciones de color normales. Las imágenes de defectos deben abarcar los modos de fallo que se espera que detecte la línea de producción.
Cognex describe este problema en su aplicación de sellado de silicona moldeado por inyección líquida para teléfonos inteligentes. Los sellos impermeables son estrechos, flexibles y difíciles de visualizar sobre un fondo complejo. Su ejemplo utiliza varias cámaras para una visión completa de 360 grados y entrena la herramienta de detección de defectos con piezas aceptables, así como con inclusiones extrañas, daños por prensado, exceso de pegamento y otras fallas. La principal ventaja no reside en que el modelo detecte un defecto imaginario, sino en que aprende a tolerar la variación natural de los sellos en buen estado, rechazando los cambios que afecten su funcionamiento.
Dos aplicaciones publicadas muestran la diferencia.
Una segunda aplicación de Cognex se centra en las juntas flexibles utilizadas en máscaras y respiradores químicos. Estas juntas pueden deformarse o ceder al acercarse a la cámara, por lo que su forma aparente cambia incluso cuando la pieza es funcional. El método publicado se entrena con el rango de apariencias aceptables y luego identifica anomalías fuera de dicho rango. Este es un ejemplo práctico de la inspección visual mediante IA aplicada en situaciones donde las plantillas rígidas presentan dificultades.
Los ejemplos de KEYENCE para el sector automotriz son variados. Con la ayuda de iluminación multicolor, se pueden observar pequeñas impurezas en los casquillos de goma y detectar ligeras variaciones de color en juntas tóricas o empaquetaduras de diferentes fabricantes. Además, existe una aplicación que verifica la correcta colocación de las juntas tóricas durante el proceso de ensamblaje. Estos ejemplos ilustran cómo se pueden identificar fácilmente tres tipos de tareas que a menudo se consideran como una sola: la inspección de superficies, la clasificación por materiales o colores y la verificación del correcto ensamblaje.
Ninguno de los ejemplos sugiere que una sola cámara resuelva todos los problemas. La calidad de los sellos de goma mejora cuando la estación de inspección se diseña en torno a un defecto definido, una vista controlada y una acción posterior al fallo. Dicha acción puede ser el rechazo, la revisión por parte del operador, el aislamiento de la cavidad o un ajuste del proceso.
El tiempo de ciclo y los falsos rechazos son tan importantes como la precisión.
En un ensayo de laboratorio, se pueden hacer pausas entre imágenes. En una línea de moldeo, no. Si la producción es de 60 piezas por minuto, la decisión completa (captura de imagen, procesamiento, comunicación y tiempo de rechazo) debe tomarse en aproximadamente un segundo. Las múltiples vistas reducen aún más el tiempo disponible, a menos que las cámaras operen en paralelo.
Los equipos de calidad deben controlar dos tipos de errores. Una aceptación errónea permite que una pieza defectuosa siga en circulación; un rechazo erróneo elimina una pieza en buen estado y genera costos adicionales. El equilibrio depende del riesgo. Un precinto de seguridad vital puede justificar una revisión manual más exhaustiva que una cubierta antipolvo no crítica. Informar únicamente un porcentaje de precisión general oculta esta disyuntiva.
Un registro de calificación útil registra los resultados por tipo de defecto, cavidad, lote y color de la pieza. Las muestras problemáticas deben conservarse para verificaciones posteriores. Tras una reparación del molde, un cambio de iluminación o un nuevo color de compuesto, el modelo necesita verificación antes de reanudar la producción normal. Esto convierte la inspección de juntas de goma en un proceso controlado, en lugar de una configuración de software única.
La visión no puede reemplazar las pruebas de materiales y rendimiento.
Una cámara solo percibe la apariencia. No puede confirmar que el caucho negro sea NBR en lugar de EPDM, medir la dureza, comprobar la resistencia a la tracción ni predecir la deformación permanente por compresión. Incluso una imagen perfecta podría corresponder a un compuesto incorrecto. La inspección visual mediante IA debe complementar la identificación de materiales, el control dimensional y las pruebas de laboratorio.
La misma precaución se aplica a los defectos internos. Los huecos o la mala adherencia bajo la superficie pueden requerir seccionamiento destructivo, rayos X, métodos ultrasónicos o pruebas funcionales. La detección de defectos en el sellado óptico es más eficaz cuando la falla alcanza una superficie visible o modifica el perfil de la pieza.
El plan de inspección debe especificar qué riesgos están cubiertos por la inspección visual automatizada y cuáles se tratan por separado. Definir claramente los límites impide que un resultado positivo de la cámara se interprete como prueba de la conformidad total del producto.
Elaboración de un plan de inspección que pueda ser auditado.
Antes de que comience la capacitación, acuerden un catálogo de defectos. Incluyan fotografías, nombres de los defectos, ubicación, regla de tamaño, gravedad y disposición. Vinculen estos límites con el dibujo, la muestra del cliente o la norma ISO 3601-3, según corresponda. Las piezas que presentan defectos menores merecen una revisión aparte, en lugar de ser mezcladas con las imágenes correctas.
El almacenamiento de datos también es importante. Guarde el resultado de la pieza, la hora, el código del producto, el lote y la cavidad siempre que sea posible. Un grupo repentino de rebabas en una cavidad o la contaminación tras un cambio de material resulta más útil que el total mensual de piezas rechazadas. El registro de imágenes puede orientar al personal de producción hacia el origen del problema.
Finalmente, revise la estación con muestras reales de la línea. Las imágenes de laboratorio nítidas no son suficientes. El polvo en la lente, las vibraciones, la neblina de aceite, la luz ambiental y la superposición de piezas pueden afectar el rendimiento. La calidad del sello de goma depende del mantenimiento de la celda de inspección completa, no solo del modelo entrenado.
Cómo Yida puede respaldar un programa de calidad orientado a la visión de futuro.
Dalian Yida Precision Rubber Products Co., Ltd. suministra juntas tóricas, empaquetaduras y componentes de caucho moldeados a medida para clientes industriales. Para proyectos que incluyen inspección por visión artificial u otras verificaciones automatizadas, Yida puede trabajar a partir del plano del cliente, muestras aprobadas y límites de defectos al preparar los requisitos de producción e inspección.
La información útil incluye las superficies de sellado críticas, el tamaño de los defectos que permiten su rechazo, las zonas cosméticas, el material y el color, la identificación de las cavidades, la orientación del embalaje y la trazabilidad requerida. Las muestras de diferentes cavidades y lotes normales pueden ayudar a definir la variación que debe aceptar un sistema de inspección.
Yida no considera que el resultado de la cámara sustituya al control de materiales y dimensiones. El objetivo es combinar criterios visuales claros con la confirmación del compuesto, las mediciones y la inspección por lotes. Envíe el plano de aplicación, el estándar de calidad, la cantidad prevista y los requisitos de inspección para una revisión práctica y un presupuesto.



