El papel de los componentes de caucho en las líneas de producción automatizadas de alta velocidad
La combinación de agarre, repetición, dirección del movimiento y uniformidad del material juega un papel crucial en el rendimiento de los dispositivos automatizados rápidos.
Los cambios repentinos en la automatización de alta velocidad se convierten en sucesos frecuentes. Tan solo uno de cada diez mil ciclos de recogida con ventosa probablemente bastaría para detener la línea varias veces durante un solo turno. Del mismo modo, una parada suave con una recuperación demasiado lenta podría provocar que la pieza que se va a inspeccionar o manipular cambie de posición antes de que la cámara o la herramienta la alcancen.
Los elementos de caucho en las interfaces de las líneas de producción automatizadas son los que realizan estas funciones porque también pueden mantenerse firmemente unidos, ser flexibles, reducir la vibración y recuperar su forma original.
Su efectividad depende simplemente de que las condiciones no superen un nivel definido de calor, desgaste y desviación de producción.
Levantar a un ritmo más rápido cambia la forma en que se diseña un producto.
Si un componente funciona correctamente durante la instalación a baja velocidad, eso no significa necesariamente que funcione a velocidad de producción. Por ejemplo, una aceleración rápida podría provocar que el labio de succión se desprenda del producto. Un sello podría calentarse. Los topes podrían seguir rebotando cuando se produzcan nuevos impactos. Por lo tanto, la velocidad modifica la tasa de carga y el número de ciclos.
Por lo tanto, es fundamental especificar las piezas de caucho en sistemas de automatización de alta velocidad, considerando parámetros como el tiempo de ciclo, la aceleración y el tiempo de permanencia. La velocidad máxima de la máquina por sí sola no es suficiente. Existen circunstancias en las que la pieza puede estar sometida a un estrés extremo: por ejemplo, durante una parada de emergencia, un cambio rápido de dirección o un contacto breve al final del recorrido.
Según la Federación Internacional de Robótica, en 2025 las instalaciones globales de robots industriales alcanzaron las 603 000 unidades. Esta cifra demuestra que el número de robots en funcionamiento en todo el mundo superó los cinco millones. Por consiguiente, los sistemas automatizados controlados por robots requieren interfaces entre robots fiables y flexibles que contribuyan a la disponibilidad de la línea de producción.
Las pinzas deben seguir siendo fiables cuando el producto varía.
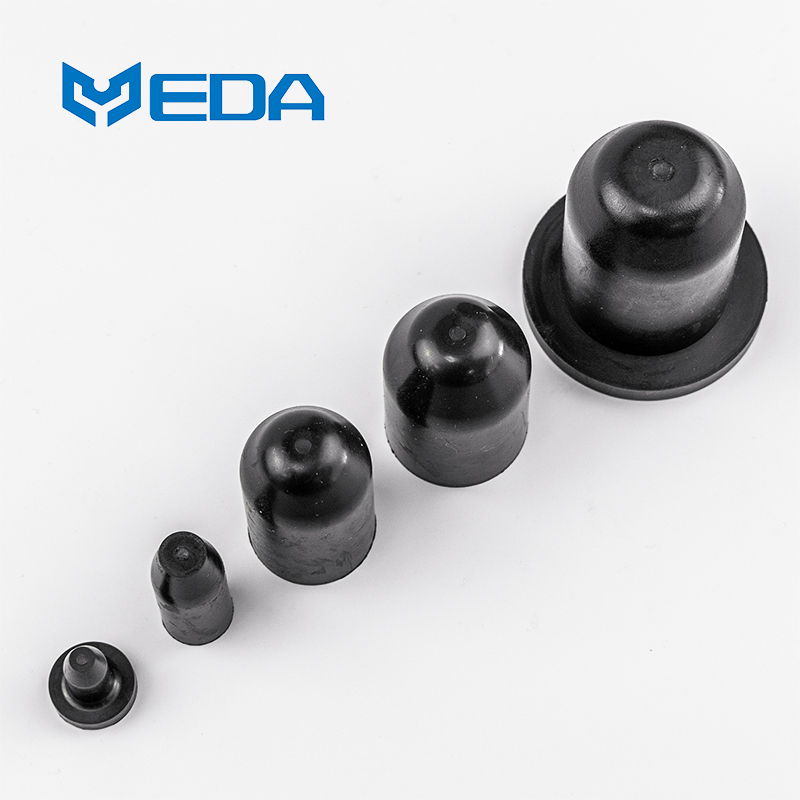
Las ventosas de goma para automatización se adaptan a la forma de la pieza de trabajo y, al mismo tiempo, crean el perímetro necesario para sujetar los objetos mediante vacío. La forma del borde, el tamaño de la ventosa, el diseño interno del fuelle, la dureza del material y el estado de la superficie influyen en el rendimiento del sellado. Un vacío hermético requiere un tipo de ventosa con características diferentes según el sustrato: una placa metálica lisa, una caja de cartón porosa y una bolsa flexible necesitarán características muy distintas.
La fuerza de elevación estática es solo un punto de referencia. Durante un movimiento a mayor velocidad, la inercia puede desplazar el objeto o provocar que el labio de sellado se separe de la superficie de sujeción. Las pruebas del mecanismo de succión deben tener en cuenta la aceleración prevista, la postura del robot, el centro de gravedad del producto y cualquier presencia de aceite, polvo o humedad en la superficie.
Un caso de Schmalz describe una celda robótica que manipula componentes semiconductores mediante 176 ventosas planas fabricadas con NBR-ESD. El proveedor informa de una tasa objetivo de hasta 31 000 chips por hora. El control de los pequeños movimientos axiales y de las descargas electrostáticas era fundamental, ya que las piezas eran delicadas y debían colocarse con precisión.
Piab publicó otro caso relacionado con aperitivos envasados en un robot FlexPicker. Los vasos desgastados habían provocado la pérdida de vacío y la caída de los productos. El proveedor informa que un vaso rectangular diferente y una disposición de vacío distinta mejoraron la productividad del robot en un 70 % al reducir las caídas.
Estos son casos de proveedores públicos, no resultados de clientes de Yida. Demuestran por qué las ventosas de goma para automatización deben adaptarse al diseño de la superficie, el movimiento y el vacío. Las cifras reportadas no pueden extrapolarse a otra línea sin realizar pruebas propias.
El movimiento repetido expone la geometría débil.
En una celda automatizada, los sellos flexibles, los fuelles, los diafragmas y los pasacables pueden moverse millones de veces. Las grietas suelen aparecer donde se concentra la tensión: en una transición brusca de espesor, en la raíz de un pliegue, en un borde recortado o en el límite de una abrazadera. Un compuesto resistente no puede corregir una forma que obliga a una pequeña área a soportar la mayor parte del movimiento.
La amplitud y la velocidad deben registrarse por separado. Una amplitud corta a muy alta frecuencia puede generar calor y fatiga, mientras que una amplitud larga ocasional puede producir una mayor tensión máxima. También es necesario indicar el desplazamiento angular y la torsión cuando el movimiento no es puramente lineal.
Los componentes de caucho personalizados pueden integrar rebordes de montaje, pestañas o secciones de alivio de tensión, reduciendo así la cantidad de piezas separadas en el conjunto. Esta integración también permite que las dimensiones moldeadas formen parte del movimiento. El utillaje, el espesor de la pared y la sujeción deben mantener la zona flexible en la posición prevista.
La vibración puede penetrar el producto y el sensor.
El aislamiento de vibraciones mediante capas de caucho es uno de los métodos posibles que se pueden implementar debajo del suelo, conectando el controlador y el bastidor, la cámara y el efector final. Su ubicación en diferentes posiciones permite distintos propósitos. Por ejemplo, además de reducir las vibraciones del suelo, también puede ayudar a evitar el desenfoque en las imágenes o proteger la célula de carga contra impactos de herramientas, según el método de implementación.
Una mayor flexibilidad también podría provocar deformaciones inesperadas. Una base ligeramente elástica puede retrasar el asentamiento del movimiento y reducir la rigidez del posicionamiento. La capacidad de aislamiento debe comprobarse considerando las frecuencias de las vibraciones inducidas por la máquina, así como el peso que soporta y la tolerancia al movimiento, no solo la dureza.
Para lograr un aislamiento de vibraciones con caucho, las mediciones deben incluir los periodos de arranque de la máquina, las condiciones de funcionamiento normales, los cambios de velocidad y las paradas de emergencia. Una pieza que funciona de manera excelente a una frecuencia determinada puede verse afectada de forma menos favorable a medida que la máquina acelera.
Los topes y amortiguadores tardan un tiempo en estar listos para funcionar.
En muchos casos, los topes de goma se moldean para funcionar como amortiguadores, protegiendo guías, compuertas, paletas y piezas del final del movimiento. La fuerza que ejercen aumenta al comprimirse; por otro lado, la histéresis interna disipa parte de la energía cinética en forma de calor. Tras numerosas colisiones, la temperatura puede elevarse significativamente, modificando el comportamiento de la pieza sin que esta recupere su forma original.
La energía, la velocidad a la que los objetos se aproximan entre sí, el potencial de desviación y la frecuencia con la que ocurren dichos eventos son los parámetros que deben utilizarse correctamente.
En un parachoques elegido únicamente en función de la carga estática máxima que soporta, es muy posible que alcance una compresión sólida y, por lo tanto, el pico de carga que puede transmitir sea de magnitud muy elevada.
Además, si el contacto no está centrado, se puede doblar el inserto o cortar la goma mediante un proceso de cizallamiento en ambos puntos de contacto.
Los sellos deben limitar la fricción y prevenir la contaminación.
Los sellos dinámicos en cilindros neumáticos, unidades de indexación, dispensadores, etc., deben controlar las fugas al mínimo sin generar una fuerza de desprendimiento significativa.
El uso frecuente de un sistema de sellado puede provocar el consumo de lubricante y el pulido de la superficie de contacto, lo que a su vez genera acumulación de calor. Además, si una partícula diminuta queda atrapada en el sello, puede convertirse en una importante fuente de abrasión que cause desgaste con cada ciclo.
Los componentes que operan a velocidades muy altas deben tolerar productos químicos agresivos como agentes de limpieza, aceites de proceso, polvo o residuos de alimentos. En general, la resistencia a los diferentes productos químicos varía considerablemente según el tipo de material; por lo tanto, es necesario tomar una decisión en función de la formulación real del material utilizado y las condiciones de exposición específicas.
Potencialmente, un sello utilizado en una línea de producción de alimentos, baterías o semiconductores puede requerir limpieza no solo por sus propiedades mecánicas, sino, lo que es más importante, incluso si el componente se encuentra en buen estado. La presencia de partículas, sustancias extraíbles, marcas y características electrostáticas en el componente puede influir en todo el proceso.
La consistencia en la producción es más importante a alto rendimiento.
Un pequeño cambio en el grosor, la dureza o el curado del labio puede tener poco efecto durante una prueba manual, pero alterar el tiempo de liberación en una máquina de alta velocidad. El dibujo debe identificar las dimensiones y las condiciones de la superficie que controlan el agarre, la fricción, el flujo de aire o la recuperación.
Se recomienda tomar muestras de componentes de caucho personalizados en diferentes cavidades y lotes de producción cuando la variación pueda afectar la sincronización de la línea. Las comprobaciones funcionales complementan la inspección dimensional. Por ejemplo, una prueba controlada de caída de vacío, fuerza de deflexión o tracción puede revelar un cambio que una inspección visual general no detecte.
¿Qué estándares comunes establecen?
La norma ISO 10218-1:2025 abarca la seguridad de los robots industriales, mientras que la ISO 10218-2:2025 trata sobre las aplicaciones y celdas robóticas. No especifican la vida útil por fatiga de una copa, junta, tope o soporte cualquiera.
La norma ASTM D430 proporciona ensayos comparativos de fatiga dinámica para materiales de caucho y caucho-tejido. La norma indica que no implica una correlación exacta con las condiciones de servicio, ya que estas varían. Un ensayo con probetas no reproduce la geometría moldeada, la precarga ni la temperatura de la línea de producción.
La norma ASTM D471 evalúa los cambios tras una exposición controlada a líquidos, y la ASTM D575 mide el comportamiento a compresión. Si bien pueden ayudar a comparar materiales, ninguna demuestra la fiabilidad del ciclo, el rendimiento de agarre ni la precisión de la máquina para componentes de caucho en líneas de producción automatizadas.
Secuencia de validación de una pieza terminada
Comience con la identificación del material, las dimensiones y el estado visual. Inspeccione los bordes de sellado, las paredes flexibles, los insertos adheridos y las áreas recortadas. Ensamble las piezas con herramientas de producción en los herrajes correspondientes, respetando los límites de tolerancia pertinentes.
Realice una comprobación funcional lenta para confirmar el ajuste y el funcionamiento básico, y luego aumente la velocidad hasta alcanzar la velocidad de producción prevista. Mida la magnitud relacionada con la función de la pieza: fugas de vacío, éxito en la recogida, fricción, desplazamiento, fuerza de impacto, vibración o tiempo de ciclo.
Indique la temperatura, la contaminación, los productos químicos y las condiciones de limpieza especificadas. Utilice productos representativos, ya que la variación de la superficie puede influir significativamente en los resultados de la sujeción. Incluya paradas y reinicios planificados cuando la pieza se enfríe o se relaje durante los periodos de inactividad.
Continúe con el ciclo de conteo correspondiente al intervalo de mantenimiento propuesto. Vuelva a verificar las mediciones iniciales en las etapas planificadas. Después de la prueba, inspeccione grietas, desgaste, deformación permanente, movimiento de la unión y cualquier transferencia de residuos al producto o la máquina.
Defina los límites de aceptación antes de la prueba. Una declaración como «sin fallos» es demasiado vaga para una línea de producción rápida. El plan debe identificar los errores de selección, fugas, cambios de fuerza, vibraciones, desviaciones dimensionales y daños visibles permitidos.
Información necesaria antes del desarrollo
Indique el tiempo de ciclo, la velocidad, la aceleración, la carrera, las condiciones de impacto y los ciclos anuales. Añada la superficie del producto, el nivel de vacío, la presión, la carga, la temperatura, los productos químicos, el proceso de limpieza, la lubricación y el espacio de montaje disponible.
Indique el límite funcional y las consecuencias de una posible falla. Entre los detalles útiles se incluyen la tasa de errores de selección admisible, el tiempo de liberación, las fugas, el tiempo de estabilización, el marcado del producto y el intervalo de reemplazo previsto. Las fotos o videos del movimiento pueden aclarar cargas difíciles de representar en un plano de la pieza.
Trabajando con Yida
Dalian Yida Precision Rubber Products Co., Ltd. desarrolla piezas de elastómero moldeadas para equipos definidos por el cliente. Nuestro análisis abarca la moldeabilidad, las opciones de compuestos, la geometría crítica y las características de inspección de las piezas utilizadas en la manipulación automatizada, el sellado, la amortiguación y la protección.
El punto de partida más útil es el estado de la línea de producción, en lugar de una solicitud de material genérica. Cuando se dispone de datos sobre velocidad, movimiento, entorno y aceptación, Yida puede respaldar un plan de muestreo para piezas de caucho de automatización de alta velocidad sin considerar una prueba de material estándar como prueba del rendimiento de la línea de producción terminada.