
La fabricación inteligente está transformando el control de calidad de las piezas de caucho moldeadas.
Bucle que conecta el procesamiento de señales, las decisiones de la cámara, las mediciones de laboratorio y el rendimiento de la pieza terminada.
El sistema de visión redujo la presión en una cavidad para el flash. Los registros de la prensa indicaban que la caída de presión se había producido tres ciclos antes, pero la imagen, el rastro del proceso y el lote de material se encontraban en bases de datos separadas. La planta contaba con automatización en cada ubicación, pero aún no existía un método fiable para reconstruir lo sucedido.
Si la fabricación de caucho optimiza la vinculación de estos registros para que resulten útiles, el control de calidad del producto mejorará. Un mayor número de sensores no necesariamente se traducirá en una mejor toma de decisiones. Los datos siguen siendo datos. Para que los operarios puedan utilizarlos, se requiere la identificación de la pieza, una referencia temporal, un límite validado y una respuesta.
La instantánea de la inspección antigua
Históricamente, la inspección de la calidad del caucho moldeado se realizaba manualmente mediante muestras de inspección visual, comprobaciones dimensionales e informes de análisis final del material. Si bien estas técnicas aún se utilizan ampliamente e incluso se valoran, una gran desventaja es que el problema se detecta después de varios ciclos. Solo proporcionan información limitada sobre las causas.
Los sistemas integrados pueden vincular la cavidad, el ciclo, el lote de compuesto, las condiciones de curado, el resultado de la inspección y el lote de envasado. Esta información facilita la contención y ayuda a los ingenieros a detectar señales de proceso que predicen defectos.
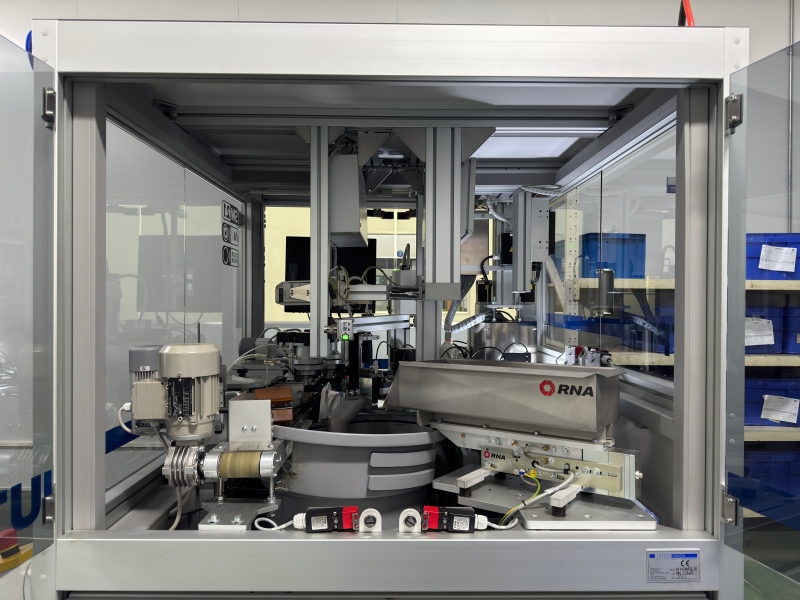
Una cámara crea un sistema de medición.
La inspección automatizada del caucho permite comprobar la presencia, posición, dimensiones, rebabas y defectos superficiales visibles a velocidad de producción. Las piezas negras blandas, las superficies reflectantes del molde y la orientación variable dificultan la obtención de imágenes. La iluminación, la presentación y las muestras de defectos forman parte del método de medición.
Un modelo entrenado con datos de producción aceptados podría no reconocer un tipo de rotura o contaminación poco común. La validación debe comparar muestras conocidas en buen estado y muestras defectuosas conocidas en diferentes cavidades, colores, estados de superficie y configuraciones de equipo. Es necesario establecer límites separados para las falsas aceptaciones y los falsos rechazos.
El NIST está creando un entorno de prueba.
La celda de trabajo de operaciones robóticas colaborativas del NIST utiliza robots, cintas transportadoras, cámaras, sensores y registradores de datos para estudiar la monitorización de la fabricación mediante inteligencia artificial. La plataforma está diseñada para explorar la detección de anomalías y la prevención de errores de proceso en una operación de múltiples etapas. [1]
CROW marca y limpia piezas de vidrio en lugar de moldear caucho, por lo que no constituye una prueba del resultado de una inspección de caucho. Su valor reside en el modelo del sistema: la producción, la inspección, la manipulación y el intercambio de datos se evalúan conjuntamente antes de confiar en una decisión de IA.
Un caso práctico actual sobre la fabricación
Un caso de éxito del NIST MEP de 2026 describe cómo CJB Industries implementó un software de datos en tiempo real y un nuevo sistema de gestión de calidad. El NIST informa de una reducción del 51 % en el precio de las no conformidades y un aumento del 20 % en la capacidad de producción. [2]
CJB es un fabricante de productos químicos, no de caucho, y sus cifras no deben presentarse como resultados esperados para otra planta. Este caso demuestra que los datos de fabricación de caucho solo pueden respaldar la calidad cuando la recopilación, la visualización, el flujo de trabajo y el uso por parte del personal se desarrollan de forma conjunta.
Las señales de proceso necesitan un significado para el producto.
La presión en la cavidad, la temperatura del molde, el tiempo de curado y la posición de inyección pueden estar relacionados con fallos en la inyección, burbujas de aire o cambios dimensionales. Es necesario establecer esta correlación para la herramienta y el compuesto específicos. Copiar un límite de otro molde puede generar alarmas fiables pero irrelevantes.
El control de calidad digital para el caucho debe conservar las señales originales o resumidas adecuadamente durante el tiempo suficiente para su análisis. El modelo de datos debe preservar las unidades, la calibración del sensor, la frecuencia de muestreo, la revisión de la fórmula y la sincronización horaria.
El hilo digital llega a la inspección.
El banco de pruebas de sistemas de fabricación inteligente del NIST vincula los datos de diseño, fabricación, inspección y verificación a través de un hilo digital. La instalación es un entorno de investigación y su arquitectura no prescribe una pila de software comercial específica. [3]
Para el control de calidad del caucho moldeado, el objetivo comparable es establecer una relación trazable entre las características del plano, el origen del proceso, el método de medición y la decisión de aceptación. Cuando el plano cambia, el programa de inspección y los límites correspondientes deben modificarse en consecuencia.
La revisión humana aún tiene un papel definido.
Los operarios detectan contaminación, comportamientos de liberación inusuales y sonidos que podrían no estar presentes en el modelo del sensor. Un sistema inteligente debería registrar estas observaciones, incluyendo el contexto del lote y del ciclo. Además, debería indicar por qué se rechazó una pieza y cómo solicitar una revisión.
La inspección automatizada del caucho requiere un proceso de anulación controlado. La aceptación manual debe registrar la imagen, la categoría del defecto, la autoridad que tomó la decisión y la disposición. De lo contrario, los datos utilizados para el entrenamiento futuro del modelo no serán fiables.
Validar el ciclo de calidad
Comience con un modo de falla costoso o que afecte la seguridad. Defina el defecto y su consecuencia funcional, recoja muestras representativas, valide la medición, conecte las señales del proceso y pruebe el plan de reacción durante un ensayo controlado.
Confirme los resultados seleccionados mediante pruebas de laboratorio y de piezas terminadas. Una cámara puede detectar la posición del cordón, pero no puede demostrar la estanqueidad. Un modelo de proceso puede predecir el comportamiento del curado, pero no puede sustituir las pruebas de envejecimiento, compresión o adhesión necesarias.
Una segunda revisión del sistema inteligente de fabricación de caucho debería evaluar el fallo de datos en sí mismo. La falta de marcas de tiempo, la sustitución de una cámara, la deriva del sensor o una interrupción de la red requieren respuestas seguras. La producción no debería continuar indefinidamente bajo la suposición no verificada de que el sistema de calidad está supervisando.
El mantenimiento del modelo debe incluirse en el plan de control. Los cambios en la iluminación, la lente, el color de la pieza, el acabado del molde o la cantidad de defectos pueden reducir la precisión de la inspección. Los criterios de revalidación y las muestras de prueba retenidas deben acordarse antes de la puesta en marcha del sistema.
La ciberseguridad y el control de acceso también afectan la confiabilidad de los registros. Los límites de recetas, los umbrales de inspección y los registros de disposición deben reflejar los cambios autorizados. Las copias de seguridad requieren una prueba de recuperación para que una falla del sistema de datos no borre la evidencia necesaria para la liberación del envío.
Yida puede analizar el control de calidad digital para el caucho cuando el cliente define los defectos críticos, los límites de aceptación, el nivel de trazabilidad y el riesgo funcional. Estos datos ayudan a vincular la información de fabricación del caucho con las decisiones que protegen la pieza moldeada entregada.



