
El diseño ligero está transformando la integración de componentes de caucho y metal.
El diseño ligero está transformando la integración de componentes de caucho y metal.
Revisión de la trayectoria de carga para soportes más delgados, materiales mixtos y funciones de elastómeros adheridos en vehículos y equipos modernos.
El soporte se hizo más delgado para ahorrar masa. El siguiente prototipo presentaba fugas entre dos pernos, a pesar de que el cordón de sellado y el par de apriete no habían cambiado. El metal eliminado también había disminuido la rigidez de la brida, por lo que la junta se abrió localmente durante los ciclos de presión y temperatura.
Los componentes ligeros de caucho y metal deben diseñarse teniendo en cuenta la trayectoria de la carga. Sustituir el acero por aluminio, magnesio, plástico o materiales compuestos modifica la flexión, la dilatación térmica, la química superficial y el comportamiento ante la corrosión. El caucho no puede compensar todas las consecuencias aumentando su ablandamiento o su altura.
Entre la máquina y el suelo
Los soportes y topes sirven para gestionar las vibraciones, los impactos y la energía al final de la carrera. Si el movimiento se acelera, puede cambiar la frecuencia perturbadora o simplemente aumentar la energía del impacto. Una pieza utilizada para una velocidad de máquina determinada probablemente ya no podrá soportar el mismo rango de frecuencias después de que la máquina se haya actualizado.
La demanda de piezas de caucho en el mercado de la automatización no se basará únicamente en equipos nuevos, sino que también incluirá el rediseño y la sustitución. Los nuevos sensores instalados mediante modernización, las grandes cargas útiles y los procesos rápidos pueden modificar la carga, la temperatura o la exposición química en torno a las piezas de caucho previamente instaladas.
La personalización requiere una entrada estable.
El término «personalizado» no debe interpretarse como indefinido. Es necesario registrar la geometría de acoplamiento, la fuerza o presión, el recorrido del movimiento, el entorno, la vida útil, el método de ensamblaje y el límite de inspección. Estos parámetros permiten al proveedor elegir entre una geometría única que aporta valor o un sello estándar que ofrece mayor seguridad.
Los sellos de automatización industrial, por ejemplo, deben contemplar condiciones normales y de emergencia. Las paradas de emergencia, las pérdidas de aire, los atascos, la limpieza y los largos periodos de inactividad pueden provocar una mayor tensión o exposición química, aunque estas condiciones no formen parte del ciclo estándar.
Una ruta de cualificación práctica
Las piezas robóticas de caucho, aún en fase conceptual, deberían poder responder a una pregunta muy específica: ¿se aplica la fuerza correcta en el punto de agarre del objeto? ¿Se producirán fugas tras el sellado? Para la producción en serie, será necesario conocer la cavidad, así como el compuesto y el proceso de fabricación. Posteriormente, se realizarán pruebas durante su funcionamiento normal y los procedimientos de limpieza.
Los resultados de la prueba también pueden obtenerse en forma de video a intervalos si no se realiza durante el período de prueba. El uso de pruebas de vacío es una de las mejores maneras de determinar fugas en el sello, utilizándolo como referencia. Otros aspectos, como la fuerza de inserción del sello durante un paso específico y el tiempo de reacción, pueden determinarse y verificarse mediante video. El cambio de temperatura y los niveles de vibración también pueden indicar la degradación del sello mucho antes de que sea visible a simple vista. Se debe inspeccionar la superficie de sellado y las áreas con mayor grado de deformación después del desmontaje.
Los sellos de goma para sistemas de automatización se emplean con el segundo propósito: la integración. Estos soportes adheridos o elementos de posicionamiento moldeados facilitan el agarre de los brazos robóticos, pero la adición de una nueva superficie de contacto requiere la validación de la adhesión y la holgura. La célula de producción y el componente deben liberarse simultáneamente.
La planificación y previsión de existencias deben definir claramente las cantidades de un prototipo, el aumento de la producción y la producción estable. Una herramienta de gran tamaño puede ahorrar costes de conversión unitaria en grandes volúmenes, pero también podría generar tareas de equilibrado e inspección innecesarias para los diseños iniciales en desarrollo. La política de utillaje debe reflejar el historial real de pedidos de los clientes del programa.
Los equipos de mantenimiento son otro usuario final de un componente. Es fundamental comprender claramente el proceso de reemplazo de una funda o un tope personalizado, así como su orientación y las características que se deben inspeccionar. Si una versión del componente puede utilizarse en la misma ubicación que otras, el sistema de etiquetado no debe permitir que una versión con dureza o geometría incorrecta llegue a la máquina.
En el diseño, los factores de continuidad del suministro también son importantes. Es fundamental incluir la aprobación del proveedor del compuesto, su vida útil, la propiedad de las herramientas y la estrategia de repuestos. Si el proceso de producción de una pieza es muy complejo y no está documentado, existe una alta probabilidad de que esta pieza por sí sola cause un tiempo de inactividad mayor que el que ya existía con la pieza de repuesto.
Por último, analice el costo a nivel de máquina. La eliminación de fijaciones, el cambio de herramientas, el ensamblaje manual, etc., así como la reducción en los esfuerzos de mantenimiento y de sensores, deben incluirse en el cálculo. Una pieza que solo requiere un marcado no aportará suficiente valor como para que una planta de producción la sustituya por la pieza estándar. Sin embargo, una pieza personalizada solo justifica el esfuerzo si su costo adicional, en comparación con una pieza estándar, es menor que la ganancia obtenida al eliminar la pieza estándar, que es más costosa.
Cuando busque un servicio como Yida para producir piezas de caucho personalizadas, prepárese para proporcionar también la disposición de la celda, la función del componente, el medio, el trazado del ciclo, la carga, la temperatura, el método de limpieza, el embalaje y la capacidad anual prevista. Estos datos son los que permiten transformar la demanda de componentes de caucho personalizados en una pieza que se puede moldear y verificar mediante pruebas, entre otras cosas, sin tener que empezar de cero cada vez.
Una tendencia más amplia en la integración del sector automotriz
Un informe técnico de 3M describe la reducción de peso en la industria automotriz como respuesta a los objetivos de emisiones y al peso de las baterías de los vehículos eléctricos. Examina la inyección de adhesivos para unir materiales mixtos en juntas estructurales nodales. El informe trata sobre adhesivos estructurales, no sobre caucho moldeado, por lo que sus resultados no pueden extrapolarse directamente. [1]
Su relevancia radica en el problema de la unión: las nuevas aleaciones, los polímeros de ingeniería y los materiales compuestos requieren procesos que toleren diferentes superficies y trayectorias de carga. La integración de caucho y metal se enfrenta a la misma necesidad de preparación y validación específicas para cada material.
La integración puede eliminar más que peso.
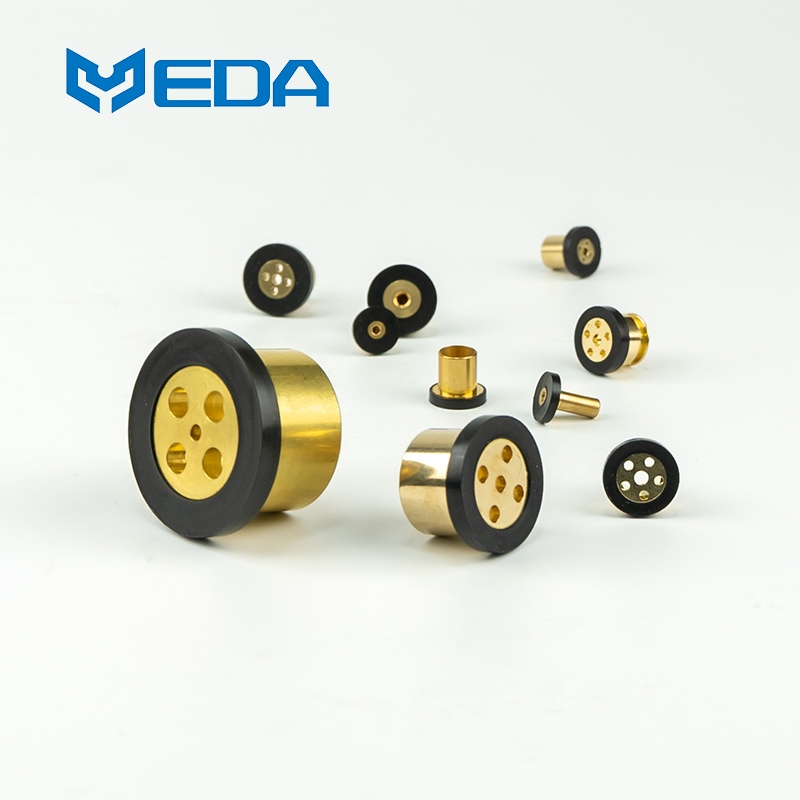
El sello integral de Parker combina un soporte rígido con un elemento de caucho vulcanizado. El proveedor enumera entre sus posibles ventajas un menor número de componentes sueltos, una instalación visible, un sellado multipuerto y la eliminación del mecanizado de ranuras. La selección del material depende del fluido, la temperatura y la presión. [2]
Un soporte más ligero no implica automáticamente un sistema más ligero si requiere bridas más gruesas, más fijaciones o una pieza de fijación grande para mantenerse plano. La comparación debe incluir los componentes de acoplamiento y las operaciones de ensamblaje, no solo la masa de los componentes.
Ejemplo de junta electrónica
Parker Chomerics informa sobre una junta de elastómero conductor moldeado que se utiliza para reemplazar una junta metálica y un material formado in situ en un componente electrónico. El material seleccionado se describió como ligero y capaz de proporcionar sellado ambiental y conexión a tierra eléctrica. [3]
La página pública no publica la masa ahorrada ni la cualificación completa del cliente. Muestra que un perfil de junta personalizado puede combinar requisitos de compresión, conexión a tierra y corrosión, lo que representa una forma más amplia de integración de peso ligero que la simple reducción del espesor del metal.
La fabricación presenta nuevos modos de fallo.
Los insertos delgados pueden sobrecargarse, desplazarse o deformarse en el molde. La inspección automatizada debe confirmar la presencia, orientación y posición del inserto antes de la inyección. Después del moldeo, inspeccione el relleno de caucho, los bordes de unión, la planitud y la ubicación de los orificios en cada cavidad.
Para la unión de caucho con metal ligero, es importante considerar el baño de limpieza, el lote de imprimación o adhesivo, la antigüedad de la superficie y las condiciones de curado. Si se rechaza un inserto, determine si se puede retirar y reutilizar de forma segura. Un retrabajo incontrolado puede dañar los recubrimientos u ocultar una unión débil.
Suelta la articulación
Pruebe el sellado ligero para automoción con soporte, carcasa, fijaciones y recubrimientos de producción. Aplique ciclos de torsión, presión, vibración, fluidos y temperaturas en orden representativo. Mida las fugas y el movimiento de la junta, y luego inspeccione la unión y la deformación permanente tras el desmontaje.
Utilice configuraciones con tolerancias extremas para poner a prueba el sello bajo compresión mínima y máxima. Si el soporte está diseñado para controlar la compresión, verifique su espesor y deformación bajo carga de perno. Si se utiliza un retenedor de plástico, considere la fluencia y el acondicionamiento a la humedad.
Una segunda revisión de los componentes de elastómero adheridos debe considerar el servicio. El reemplazo, la limpieza y la protección contra la corrosión galvánica pueden variar cuando el sello y el soporte se integran en una sola pieza. Las instrucciones de mantenimiento forman parte de la decisión de integración.
La comparación también debe mantener una base de referencia convencional. Se deben medir la masa del soporte, los componentes instalados, el rendimiento ante fugas, el tiempo de montaje y la tasa de daños para ambos diseños. Esto evita que una reducción de peso local se reporte como un beneficio del sistema cuando los soportes o fijaciones adicionales la anulan.
Cuando el reciclaje o la separación de materiales sean relevantes, documente cómo se gestiona el conjunto adherido al final de su vida útil. Una interfaz duradera y valiosa durante su uso puede dificultar la separación, por lo que el programa debe definir la ruta de recuperación aplicable sin debilitar el requisito de adhesión.
Yida puede analizar componentes ligeros de caucho y metal cuando el cliente proporciona el material y el recubrimiento del soporte, la rigidez de la brida, el patrón de fijación, la variación de temperatura, los fluidos, las cargas y el método de servicio. Estos datos permiten verificar la reducción de masa en función del margen de sellado y adherencia.



